一、客户公司背景
企业名称:XX酿酒股份有限公司
所在地:四川省宜宾市
行业地位:国内知名白酒生产企业,年产能5万吨,拥有制曲、发酵、蒸馏、灌装等全流程生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方酒类制造业特殊排放要求(VOCs≤30mg/m³,SO₂≤50mg/m³,NH₃≤10mg/m³)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
面团发酵喷涂车间:CO₂、酒精、酯类(乙酸乙酯、己酸乙酯等)、加硫氢(H₂S);
萃取生产车间:甲醇、醛类(乙醛)、易挥发性性有机的物(VOCs);
脏水加工处理站:臭气有毒气体(塑炼物、高锰酸盐指数类化合物)。
的废气主要参数:
功率:5,000~15,000 m³/h(发酵法期最高值达20,000 m³/h);
VOCs渗透压:80~300 mg/m³;
H₂S氨水浓度:50~200 ppm;
含水率:80%~95%。
2. 核心处理工艺
采用 **"预处理+多级净化+资源化利用" 复合工艺**:
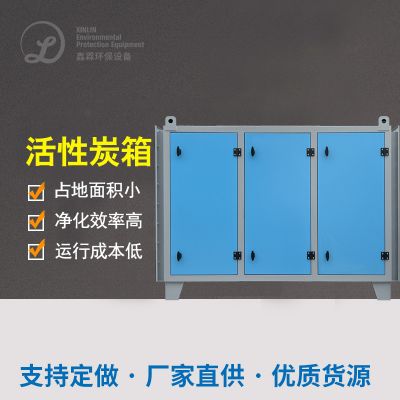
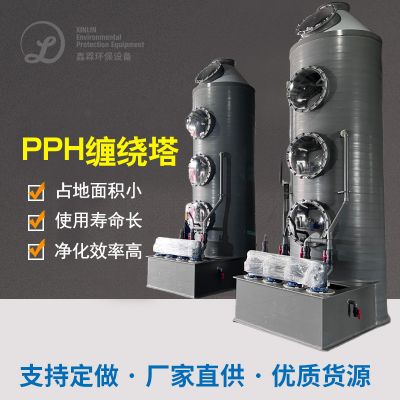
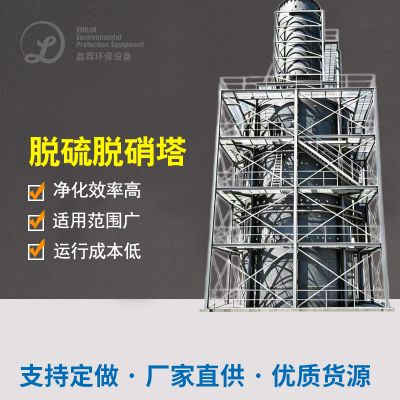
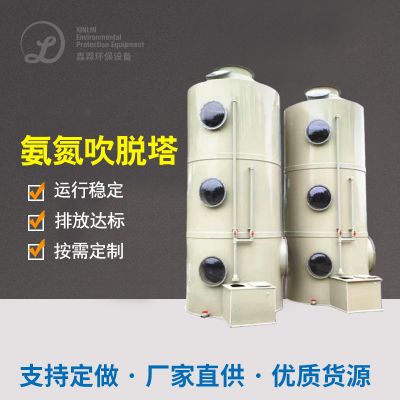
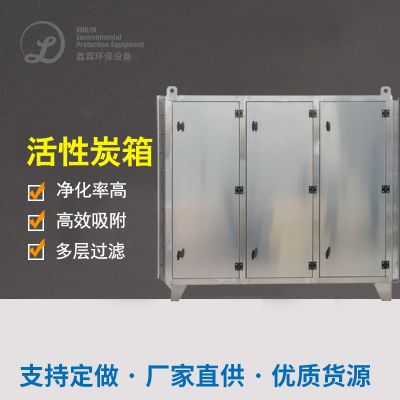
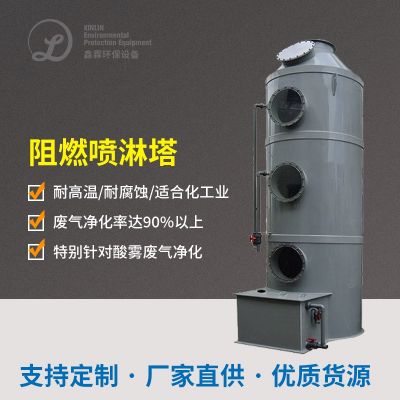
plaintext废气收集 → 文丘里洗涤塔(预处理) → 生物滤池(脱臭) → 活性炭吸附塔(VOCs去除) → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对设备的腐蚀
问题:发酵废气湿度高达90%,直接导致管道和设备结露腐蚀。
改进措施:
增加 加湿系統(冷冻冰箱干澡或膜分離技術),将空气湿度低于40%一些;
应用 316L不锈钢管+防蚀表层(如丙稀酸聚酯树脂),延伸机器质保期。
2. 复杂组分协同处理
问题:废气中同时存在酸性气体(H₂S、SO₂)、碱性物质(氨气)及有机物。
探析:
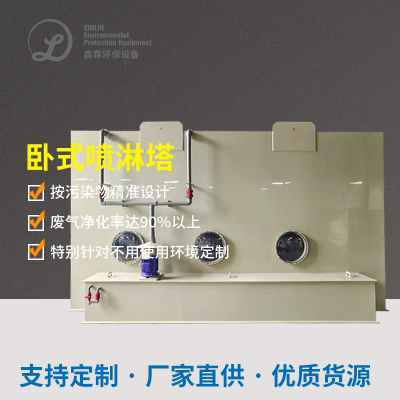
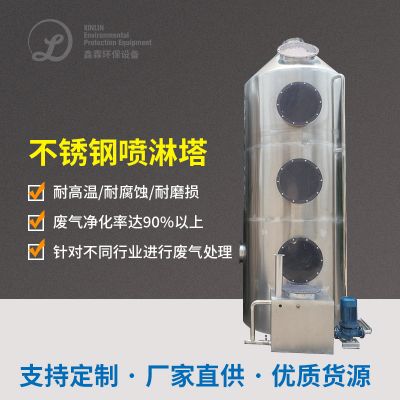
分层加工:先利用碱液自喷塔(NaOH盐溶液)消化吸收H₂S和SO₂,再利用菌物滤池挥发VOCs和氯气;
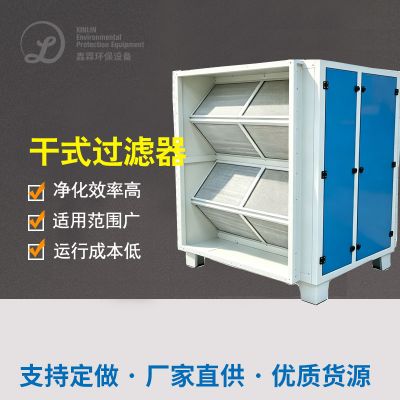
灵活性炭过滤器渗透型:电动机扭矩CuO/CeO₂离子液体剂,优化对醇类和酯类的吸附剂利用率。
3. 酒香异味控制
问题:蒸馏过程中产生酯类等特征性风味物质,直接排放引发嗅觉污染。
的对策:
应用 什么是臭氧氧化反应技术工艺(O₃有机废气浓度50~100 ppm),工业制硝酸臭味原子核;
设制 几丁质酶炭后加工处理段,屏蔽广告剩余的氢化物发生器设计物。
四、管控特效评定
附加效益
资源化利用:
回收处理并CO₂用到制冰生产加工(年回收处理并量约2万桶);
红曲米酒废水经食物发酵整理原材料充分肥。
区域经济成效:年使用投资成本降低15%,碳排放标准权买卖价值约十万元/年。
五、装置设计汇总表(个部分要素装置)
六、行业启示
工艺精细化:针对酿酒废气的多组分特性,需设计阶梯式处理流程;
成本低不断循环主导性:CO₂二手回收、余热利于等能力可明显减轻黑臭水体治理成本低;
自动化化监督:工作部署云科技网感应器器(如TVOC一直在线数据监测仪),保证远程电脑自我调节与预警信息。
如需扎实推进枝术预案或定制开发化设计的概念,请带来了具体化负荷率数据(如气体物质谱、生产方式班次等)。

 扫一扫添加微信