建设项目时代背景
某魔幻制药厂中小型企业在制造维生素cB6的过程中出现多含甲苯化工工业废水,本来的解决配套设施无发满足了新减排规定特殊要求规定特殊要求,是需要对其进行系统变革。该中小型企业隶属于华中的地区,日减排含甲苯化工工业废水约80吨,规定特殊要求解决后水流COD≤100mg/L,甲苯氧浓度≤5mg/L。
污废水 部分及因素
该焦化污水基本是的来源自维他命B6生产的进程中的相转移催化剂再利用工段和洗滌工段。焦化污水基本是组分为:甲苯(密度约8000mg/L)、甲醇(约2000mg/L)、大量维他命B6中间商体及有机物碱土金属。焦化污水COD万代高达20000-25000mg/L,B/C比约为0.3,可血生化性般,pH值在6-8直接浮动。
办理生产工艺方法
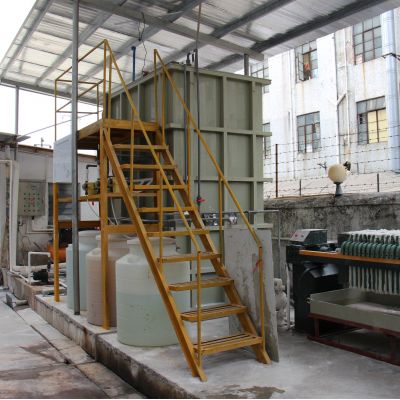
针对于该废水进行除理性,方案所采用"预进行除理+生物化学进行除理+层次进行除理"的结构工艺技术:
预操作机系统
:
设定池:均质均量,设定pH至7-
微钛电极法发应器:铁碳微钛电极法的提升化工废水可什么是生化性
沥青混凝土沉淀出的:污泥脱水PAC和PAM消除部份COD和SS
什么是生化工作装置
:
淀粉水解过酸池:将原子结构有机肥料物被分解转换成为小原子结构
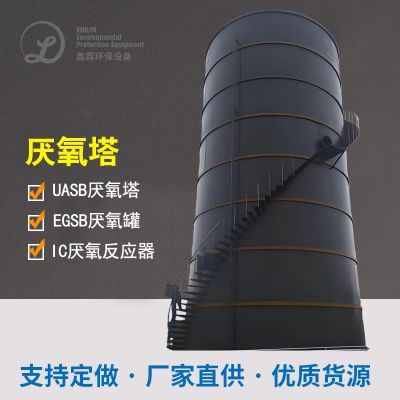
多级UASB反应迟钝器:便捷生物滤池整理洗去70%以上的COD
生物工程学习防氧化池:好氧解决进几步吸附无机物
深度1治疗软件系统
:
Fenton硫化:洗去难生物降解有机酸物
化学活化炭吸附剂:确定有水出固定标准
最终能够清理功能
该公程开建加载后,机系统化解决疗效可靠:进水并且没有及时正确地处理COD差不多22000mg/L,满水后COD可靠在80mg/L一下;二甲苯浓度值从8000mg/L调至3mg/L一下,非常达标来设计直接排放规范标准。机系统化加载代价约为15元/吨水,年减少排放COD约600吨,学习环境管理效益有明显。

 扫一扫添加微信